


Tianjin Brisk Metalwork Co., Ltd. er en af de førende producenter og leverandører af galvaniseret shs/rhs med stor diameter i Kina. Vi har verdens-førende produktionsudstyr og stærke produktionskapaciteter. Du er velkommen til at købe bulk holdbare galvaniserede shs/rhs med stor diameter fra vores fabrik.
Tianjin Brisk Steel er en af de galvaniserede SHS/RHS med stor diameter i Kina. Vores produkter eksporteres hovedsageligt til Mellemøsten, Sydøstasien, Europa, New Zealand og andre regioner. Hvis du gerne vil vide mere om vores produkter, er du velkommen til at kontakte os og sende din købsliste.
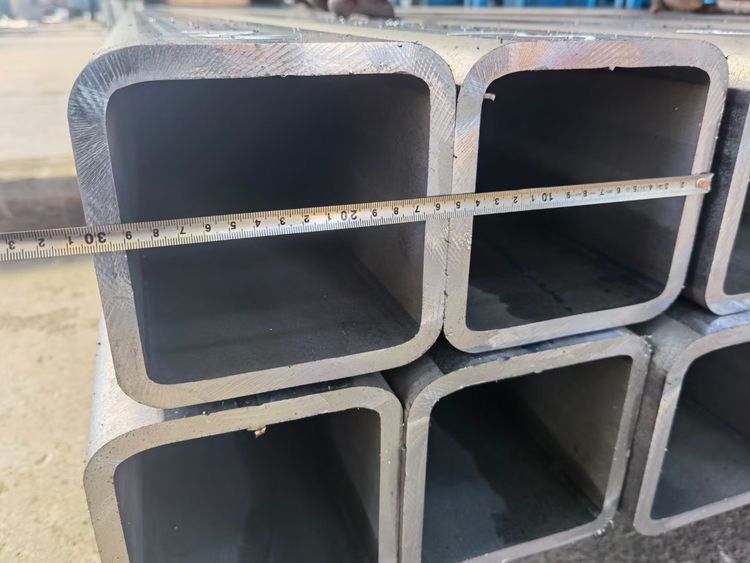
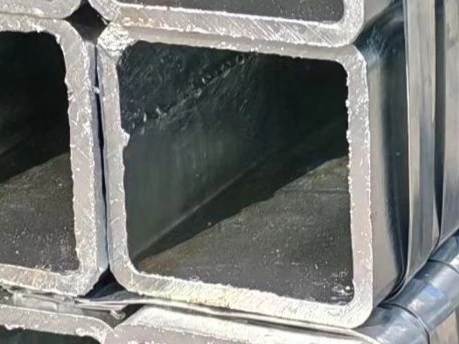
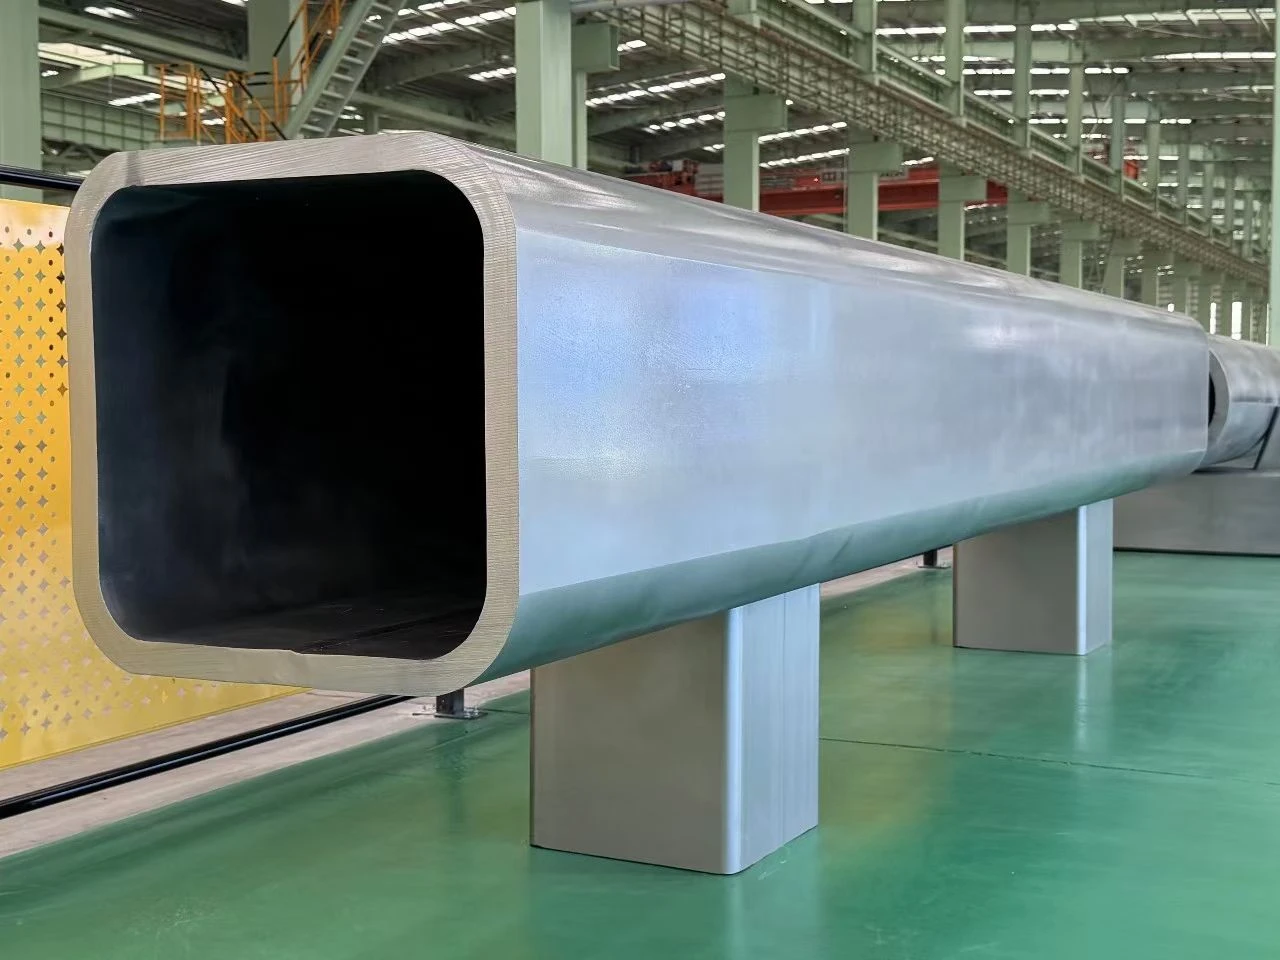

Hurtig specifikationsreference
| Punkt | Typisk rækkevidde |
|---|---|
| Form | Firkantet (SHS) og rektangulært (RHS) |
| Udvendig størrelse | 20x20 mm til 500x500 mm (brugerdefinerede størrelser på forespørgsel) |
| Vægtykkelse | 2 mm til 25 mm |
| Hjørneradius | Tæt på-nul (ægte skarpt hjørne), uafhængig af vægtykkelse |
| Standard koldt-formet hjørneradius til sammenligning | Ca. 2x godstykkelse (t), prEN 10219 / ASTM A500 |
| Længde | Op til 12 m, fræsning-tilgængelige |
| Materialekvaliteter | S235, S275, S355 (EN); ASTM A36 / A500 tilsvarende kemi på forespørgsel |
| Overflade finish | Fræset/sort, varm-galvaniseret, grundet eller sandblæst |
| Standard brug | Arkitektonisk eksponeret stål, gardinvægstruktur, specialfremstilling |
Hvorfor størrelse ændrer galvaniseringsproblemet, ikke kun omkostningerne
Udluftnings- og afløbshuller skal skaleres med- tværsnit, ikke have en fast størrelse.På et lille rør klarer et standardudluftnings- og drænhul opgaven nemt. På store SHS/RHS skalerer det indelukkede volumen og opdriften af indespærret luft begge op med tværsnittet, så hulområdet skal også skalere med det - industrivejledningsstørrelser hule-udluftnings- og drænhuller som en procentdel af det diagonale tværsnitsareal-, ikke et fladt tværsnitsareal. Undermål hullerne på en stor kassesektion, og stykket kan flyde i stedet for at synke helt ned i zinken, hvilket efterlader toppen ubelagt, eller endnu værre, fange nok luft til at skabe en reel sikkerhedsrisiko, når sektionen sænkes ned i smeltet zink.
Store stykker kan overstige elkedlen i en enkelt dukkert.En typisk galvaniseringskedel løber omkring 12 meter, selvom der findes længere bade. En lang SHS/RHS-søjle eller bjælke med stor-diameter, der overstiger kedellængden, skal dobbelt-dyppes - nedsænket fra den ene ende, derefter vendes og nedsænkes fra den anden, med de to zoner overlappende i midten. Udført korrekt giver dette fuld dækning; udføres uden planlægning, kan det efterlade en synlig skødlinje eller et tyndere belægningsbånd, hvor de to nedsænkningszoner mødes.
Differentiel termisk ekspansion forårsager mere synlig forvrængning ved stort tværsnit.Stålet udvider sig, når det er nedsænket i zink ved omkring 450 grader C, og en stor flad flade har mere overflade at udvide sig ujævnt på tværs af end en lille. Kombineret med enhver svejserestspænding, der allerede er i sektionen (især på koldt-dannet EN 10219-produkt), er store kassesektioner mere tilbøjelige til at blive synligt bue eller vride efter galvanisering, hvis udluftnings- og løftepunkter ikke var planlagt til at tillade hurtig, jævn nedsænkning.
Belægningens ensartethed på tværs af en stor flad overflade er en reel variabel, ikke kun en inspektionsformalitet.Siliciumindholdet i stålet (Sandelin-effekten) driver, hvor tyk og hvor skør zinkbelægningen vokser, og den effekt er mere visuelt tydelig på tværs af en stor, ubrudt flad flade end på en lille profil, hvor overfladeuregelmæssigheder er mindre mærkbare. At bekræfte stålets siliciumsortiment før galvanisering betyder mere, ikke mindre, efterhånden som forsiden bliver større.
Planlægning af en stor SHS/RHS til varm-dypgalvanisering
- Bekræft den færdige styklængde i forhold til galvanisatorens kedellængde - alt længere skal have en dobbelt-dykningsplan aftalt før fremstilling, ikke efter.
- Størrelse af udluftnings- og drænhuller til det faktiske vedlagte-tværsnit af stykket, ikke et standard lille-rørhulstørrelse - diskutere det påkrævede hulområde med galvanisatoren på designstadiet.
- Placer udluftningshuller på det højeste punkt og drænhuller på det laveste punkt for den faktiske dykvinkel, som galvanisatoren vil bruge, da store stykker ofte dyppes i en mindre vinkel end små rør af håndteringsmæssige årsager.
- Bekræft stålets siliciumindhold med møllen før galvanisering, især for store flade-sektioner, hvor belægningens udseende er mest synligt.
- Aftal placeringer af løftepunkter med galvanisatoren, så emnet kan nedsænkes og trækkes hurtigt og jævnt ud, hvilket minimerer den tid, der er til rådighed for ujævn termisk ekspansion for at forårsage forvrængning.
- For dobbelt-dyppede stykker skal du bekræfte overlapningszonens placering på forhånd og inspicere belægningstykkelsen specifikt på tværs af båndet efter galvanisering.
- Undersøg belægningstykkelsen på flere punkter på tværs af store flade flader, ikke kun i enderne, da tykkelsen kan variere mere over en større overflade, end industrigennemsnit fra test af små-rør antyder.
Hvor stor galvaniseret SHS/RHS bliver brugt
Industri- og lagerbygningssøjler.Store kassesøjler udsat for vejr eller fugtige indendørs miljøer (fødevareforarbejdning, køleopbevaring), hvor korrosionsbeskyttelse over bygningens levetid betyder mere end prisen på belægningen på forhånd.
Transmissions- og teletårne.Store kasse-ben og afstivninger udsat for årtiers udendørs vejrlig med begrænset adgang til vedligeholdelse.
Bro- og marinestrukturkomponenter.Moler, fendersystemer og kassedragere, hvor galvanisering plus et duplex malingssystem ofte er specificeret til høje-korrosionsmiljøer.
Stor port, hegn og indhegningsrammer.Perimetersikkerhedsstrukturer ved hjælp af overdimensioneret kassesektion for både styrke og en bevidst tung visuel profil.
En sag der er værd at kende
En fabrikant sendte et parti af 400x400x12 mm kassesøjler til galvanisering, boret med det samme udluftnings- og drænhulsmønster, som deres butik normalt brugte på 150x150 mm rør. Hullerne var tilstrækkelige i antal, men alt for små i det samlede areal til det lukkede rumfang af den større sektion. Under dypning mislykkedes adskillige stykker at dykke helt ned i det første forsøg, hvilket krævede, at galvanisatoren manuelt arbejdede indfanget luft ud, før stykkerne ville synke - en langsommere, mindre kontrolleret proces, der efterlod ujævn belægning nær udluftningspunkterne på mere end ét stykke. Omarbejdet skyldtes ikke dårligt stål eller et dårligt galvaniseringsbad; det var et hulmønster dimensioneret til det forkerte- tværsnit. Bekræftelse af udluftnings- og afløbshulsområdet i forhold til den faktiske færdige sektionsstørrelse, ikke en butiksstandard overført fra mindre arbejde, ville have undgået det.
FAQ
Spørgsmål: Har en større kassesektion brug for en tykkere zinkbelægning end en lille?
A: Belægningstykkelse i henhold til EN ISO 1461 og ASTM A123 er hovedsageligt styret af ståltykkelsesklassen, ikke den samlede sektionsstørrelse - en tungere vægtykkelse på en stor sektion svarer typisk til et tykkere belægningskrav, men det er vægtykkelsen, der driver det, ikke den udvendige dimension i sig selv.
Q: Kan en stor SHS/RHS forsegles i stedet for ventileret, hvis udseendet har betydning?
A: Nej. Forsegling af en hul sektion før varm-dypforzinkning risikerer en farlig trykopbygning, da indespærret luft og fugt hurtigt opvarmes i den smeltede zink og kan få sektionen til at briste. Udluftnings- og afløbshuller er et sikkerhedskrav, lige så meget som en belægningskvalitet-, og bør planlægges ind i designet i stedet for at blive behandlet som en eftertanke.
Spørgsmål: Vil dobbelt-dypning efterlade et synligt mærke på det færdige stykke?
A: Det kan det, hvis overlapningszonen ikke er planlagt og inspiceret. En korrekt udført dobbelt-dip, med overlapningen placeret i en placering med lav-synlighed og belægningstykkelse verificeret hen over båndet, giver generelt en acceptabel finish -, men det er værd at diskutere dypningsorientering med galvanisatoren før fremstilling, hvis stykket vil blive visuelt eksponeret.
Q: Hvor meget påvirker størrelse galvaniseringsomkostningerne på store SHS/RHS?
Sv.: Ud over de enkle zinkomkostninger pr.-kilogram zink, har store sektioner, der kræver dobbelt-dypning, tilpasset ventilations-/afløbsteknik eller ekstra håndtering til forvrængningskontrol, typisk en omkostningspræmie i forhold til standardgalvanisering af små-rør, -, der er værd at budgettere med på tilbudsstadiet i stedet for at antage en fast sats pr.{4} ton.


Populære tags: galvaniseret shs/rhs med stor diameter, Kina galvaniseret shs/rhs med stor diameter, producenter, leverandører, fabrik


