


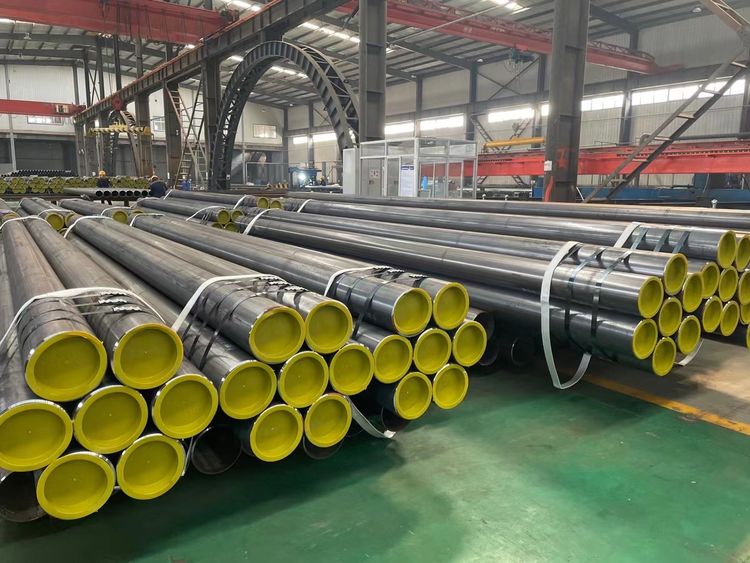
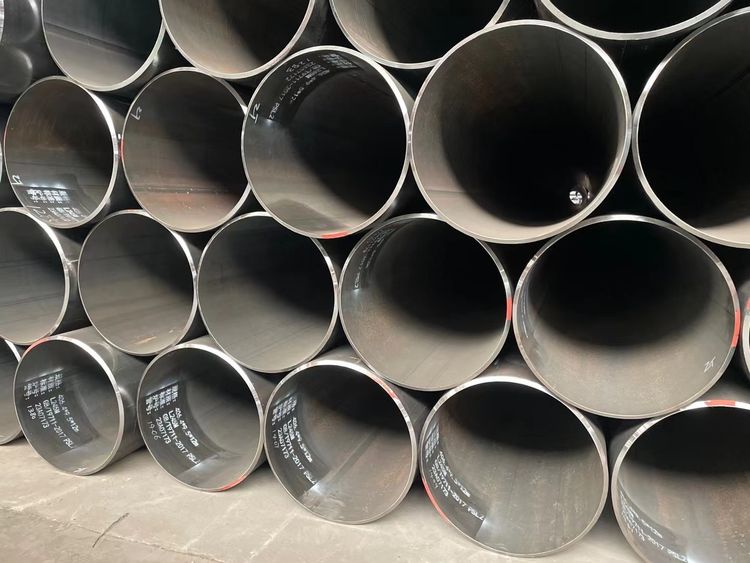
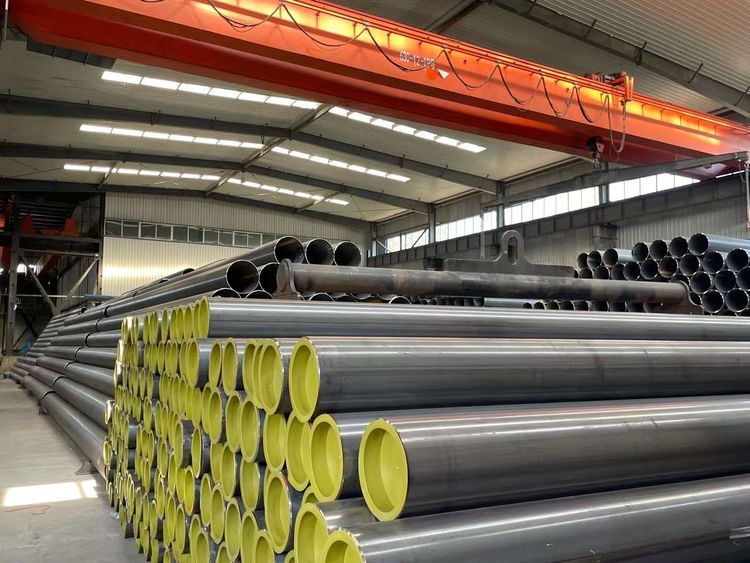
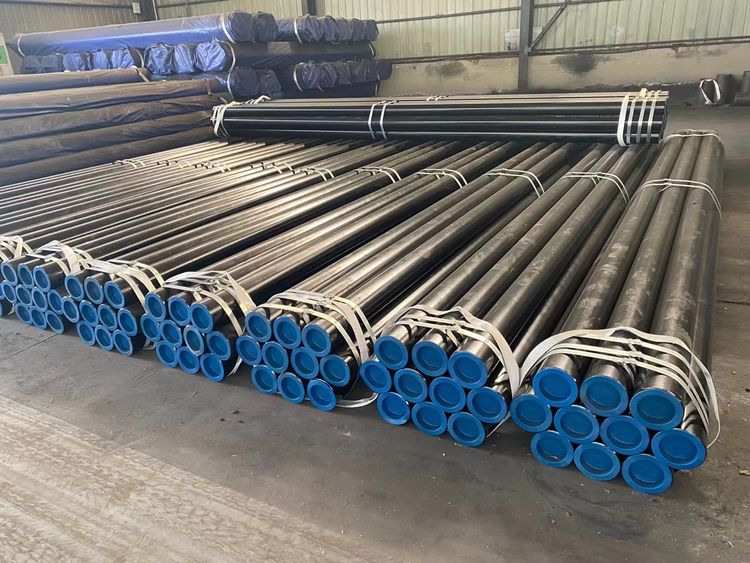
Tianjin Brisk Metalwork Co., Ltd. er en af de førende producenter og leverandører af api 5l erw-ledningsrør til olie og gas i Kina. Vi har verdens-førende produktionsudstyr og stærke produktionskapaciteter. Du er velkommen til at købe bulk holdbart api 5l erw line rør til olie og gas fra vores fabrik.
Tianjin Brisk Steel er en af producenterne af API 5L ERW Line Pipe til olie og gas i Kina. Vores produkter eksporteres hovedsageligt til Mellemøsten, Sydøstasien, Europa, New Zealand og andre regioner. Hvis du gerne vil vide mere om vores produkter, er du velkommen til at kontakte os og sende din købsliste.
Hvorfor svejsesømmen er i fokus, ikke hele røret
I ERW-rør er stålspolen kold-formet til en cylindrisk form, og de to kanter opvarmes til smedetemperatur med høj-induktionsstrøm og smeltes derefter sammen under mekanisk tryk - uden tilsætning af fyldmetal. Grundmetallet i et ERW-rør er kemisk og mekanisk identisk med sømløse rør rullet fra den samme spole. Produktionsrisikoen er udelukkende koncentreret om sømmen og den smalle varme-berørte zone (HAZ), der omgiver den, hvorfor svejsesømkvalitetskontrol er den vigtigste enkeltfaktor, der adskiller en pålidelig ERW-ledningsleverandør fra en risikabel.
Almindelige svejsesømsfejl og hvorfor de opstår
Ufuldstændig sammensmeltning / kold svejsning- opstår, når svejseparametre (frekvens, smedningskraft, linjehastighed) ikke er korrekt afstemt med vægtykkelse og stålkemi, hvilket efterlader sømkanterne ikke fuldstændigt bundet. Dette er en af de mest alvorlige ERW-defekter, fordi det kan være svært at opdage visuelt.
Krog revner- små halvmåneformede-diskontinuiteter, der buer væk fra svejselinjen nær den indvendige eller udvendige overflade. Disse er stærkt forbundet med ældre, lav- ERW (LF-ERW)-rør fremstillet før 1970'erne og med dårlig bindings-linjeinkluderingskontrol; moderne høj- ERW (HF-ERW) med stramt kontrollerede procesparametre eliminerer stort set denne fejltilstand, men det forbliver en defekttype, som test skal specifikt screene for.
Indeslutninger langs bindingslinjen- ikke-metalliske partikler (oxider, silikater) fanget ved fusionslinjen, når de ikke udstødes fuldstændigt under smedning/forstyrrelsesprocessen. Korrekt trimværktøj og styring af forstyrret tryk minimerer dette.
Underskæring og fejljustering- overflade-niveau geometriske defekter ved den ydre svejsestreng fra trimnings- eller rullejusteringsproblemer; generelt lettere at detektere visuelt eller med overflade-NDT.
Hvad adskiller en brønd-kontrolleret ERW-svejsning fra en risikabel
Efter-svejsevarmebehandling (normalisering).Anerkendte linjerørmøller anvender-linjeinduktionsnormalisering til sømmen og HAZ umiddelbart efter svejsning. Dette forfiner den grove, hærdede kornstruktur, der dannes under svejsning, tilbage til en struktur, der kan sammenlignes med basismetallet -, hvilket reducerer hårdhedstoppene i HAZ, der ellers ville være et foretrukket sted for revner, især under cyklisk eller sur-servicebelastning. Rør uden dokumenteret sømnormalisering skal behandles som et rødt flag for trykrørledningsservice.
100 % ultralydstest (UT) af svejsesømmen.Hver længde af færdigt rør bør have sin fulde sømlængde scannet af automatiseret UT-udstyr, der er tunet til at detektere langsgående diskontinuiteter, ikke kun spot-checket. Spørg, om UT udføres i-linje under produktionen (højere gennemløb, ensartet dækning) eller kun som et sidste offlinetjek.
Strømline vinkel / svejselinje undersøgelse.Metallurgisk inspektion af prøvetværsnit- kontrollerer, at "strømlinjevinklen", hvor forskudt metal flyder rundt om svejsningen - en visuel indikator for korrekt sammensmeltning - falder inden for et accepteret område (almindeligvis nævnt som ca. 40 grader –70 grader). Møller, der kan vise denne form for proces-kontroldata, ikke kun en bestået/ikke bestået UT-rapport, viser et mere modent kvalitetssystem.
Hydrostatisk test.Uafhængigt af UT bliver hvert rør tryktestet- til en specificeret procentdel af dets minimale flydespænding. Dette er en hel-rørtest, ikke en søm-specifik, men en dårligt bundet søm er ofte punktet for fejl, hvis en hydrostatisk test overhovedet vil fange en defekt.
Købsvejledning: Bekræftelse af svejsesømskvalitet og sur-serviceberedskab
1. Bed om søm-specifikke testregistreringer, ikke kun en generel MTCEt standard mølletestcertifikat bekræfter uædle metalkemi og mekaniske egenskaber. For svejse-kritiske køb skal du anmode om UT-rapportformatet (i-linje vs. offline, dækningsprocent) og, hvor de er tilgængelige, HAZ-hårdhedsundersøgelsesdata.
2. Bekræft, at normalisering er påført sømmen, ikke kun påståetSpørg, om normalisering er-i linje (umiddelbart efter svejsning, inden for samme produktionsproces) eller et separat nedstrømstrin, og anmod om procesparametrene, hvis din projektspecifikation kræver det.
3. For sur service, anmod om HIC-testrapporter, der er specifikke for produktionspartietEn generisk påstand om sur-servicekapacitet er ikke tilstrækkelig til kritiske projekter - anmoder om NACE TM0284 HIC-testresultater knyttet til den faktiske varme/parti, der leveres, især revnefølsomhedsforhold (CSR, CLR, CTR) i forhold til dit projekts acceptkriterier.
4. Afklar, om sur-servicekvalifikation blev udført specifikt på ERW-rørNogle møller kvalificerer sur-serviceydelse på sømløse rør fra den samme stålkemi og anvender det løst på deres ERW-produkt. Fordi HAZ er den højeste-risikozone, bør sure-servicetestdata komme fra test, der specifikt omfatter et-tværsnit gennem den faktiske svejsesøm.
5. Forstå, at sur-service ERW-rør er en specialordre, ikke en standard lagervareForvent længere leveringstider og minimumsordremængder for NACE MR0175-kvalificeret ERW-rør sammenlignet med standard PSL1/PSL2-rør, da det typisk kræver en dedikeret produktionskørsel med strammere kemikontrol i stedet for at blive trukket fra almindeligt lager.
FAQ
Q: Er krogrevner stadig et reelt problem i moderne ERW-ledningsrør?
Sv.: Krogrevner var et væsentligt problem i lavfrekvente ERW-rør fremstillet før omkring 1970'erne, hovedsagelig på grund af inkonsekvent svejsekontrol og utilstrækkelig sømvarmebehandling. Moderne højfrekvent ERW-produktion med-inline-normalisering og 100 % UT-inspektion har reduceret denne risiko i høj grad, men det er fortsat en defekttype, som kvalitetstest er specielt designet til at fange, og købere bør stadig bekræfte aktuelle-produktionstests i stedet for at antage, at det er en løst problembranche-omfattende.
Spørgsmål: Bliver svejsesømmen nogensinde fjernet eller slebet ned for ekstra sikkerhed?
A: Den udvendige svejsestreng trimmes typisk i plan under fremstillingen for at opnå dimensionel konsistens, men dette er et kosmetisk/dimensionelt trin, ikke en erstatning for korrekt svejseproceskontrol og NDT. Slibning kan ikke fikse en indvendig usmeltet eller defekt søm.
Sp: Er sur-service ERW-rør lige så pålidelig som sur-service sømløs rør?
A: Når korrekt kvalificeret - med dokumenteret normalisering, kan HIC-testning på prøver inklusive den faktiske svejsesøm og kontrolleret kemi - ERW-rør opfylde de samme NACE MR0175/ISO 15156-acceptkriterier som sømløse rør. Den vigtigste forskel er, at ERW-røret har en ekstra zone (svejsningen og HAZ), der uafhængigt skal bestå de samme krakeleringsmodstandskriterier som basismetallet.
Sp.: Hvilken hårdhedsgrænse bruges typisk til at vurdere sur-serviceegnethed?
Sv: NACE MR0175-vejledning for kulstofstål refererer almindeligvis til en maksimal hårdhed omkring 22 HRC som en indikator for acceptabel modstandsdygtighed over for sulfidspændingsrevner, selvom det nøjagtige krav afhænger af det specifikke materiale, produktform og udgave af standarden, der refereres til i din projektspecifikation -, bekræfter altid den gældende grænse i forhold til dit projekts styrende dokument i stedet for en generel værdi.


Populære tags: api 5l erw line rør til olie og gas, Kina api 5l erw line rør til olie og gas producenter, leverandører, fabrik


