

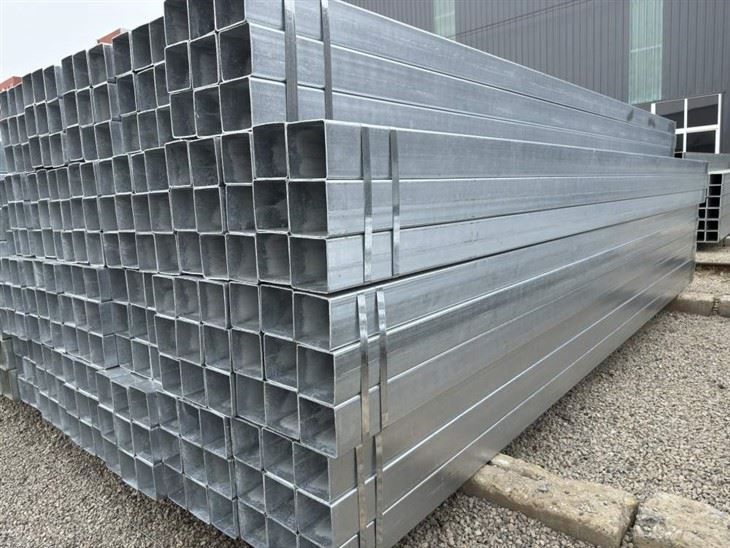


Tianjin Brisk Metalwork Co., Ltd. er en af de førende producenter og leverandører af hdg overfladefinish firkantet hulsektion i Kina. Vi har verdens-førende produktionsudstyr og stærke produktionskapaciteter. Du er velkommen til at købe bulk holdbar hdg overfladefinish firkantet hul sektion fra vores fabrik.
Tianjin Brisk Steel er en af producenterne af HDG Surface Finish Square Hollow Section i Kina. Vores produkter eksporteres hovedsageligt til Mellemøsten, Sydøstasien, Europa, New Zealand og andre regioner. Hvis du gerne vil vide mere om vores produkter, er du velkommen til at kontakte os og sende din købsliste.
PRODUKT
Tianjin Brisk Steelfokus på at producere og levere hulprofil og stålrør


Produktdefinition og overblik
A Varm-dyppet galvaniseret (HDG) overfladefinish Square Hollow Section (SHS)er et koldt-formet eller varmt-behandlet, svejst stålrør med et kvadratisk-tværsnit, som har gennemgået en varmgalvaniseringsproces efter-fremstilling. I modsætning til præ-galvaniserede profiler (hvor stålbåndet er belagt før valse-formning og svejsning), er ægte HDG-hulsektioner fuldstændig nedsænket i et smeltet zinkbad, efter at den mekaniske formnings- og svejseproces er afsluttet.
Denne metallurgiske integration resulterer i en kontinuerlig, flerlags-belægning af zink-jernlegering, der dækker både de udvendige og indvendige overflader, inklusive det kritiske område med svejsesøm. Karakteriseret ved høj vridningsstivhed, høje styrke-til-vægtforhold og uovertruffen atmosfærisk korrosionsbestandighed repræsenterer HDG firkantede hulsektioner det førsteklasses valg til lastbærende applikationer udsat for stærkt korrosive, udendørs eller industrielle miljøer.
Kerneteknologiske fordele og produktionsproces

Strukturel rørfremstillingsfase
- Høj-præcision koldvalseformning:Førsteklasses varmvalsede-kulstofstål-spoler slidses og føres trinvist gennem en række progressive ruller for at danne en præcis firkantet profil.
- Høj-induktionssvejsning (HFI):De langsgående kanter smeltes sammen ved hjælp af fast-højfrekvente-induktionsstrømme uden indføring af fyldmetaller, hvilket sikrer en homogen svejsezone, der matcher grundmetallets styrke.
- Online svejsesøm udglødning:Svejsestrengen gennemgår lokaliseret varmebehandling for at normalisere kornstrukturen og eliminere sprøde martensitiske faser.
Den avancerede varmgalvaniseringscyklus (-kompatibel med ASTM A123)
- Kaustisk affedtning:Tunge organiske urenheder, fræseolier og overfladesmøremidler fjernes kemisk i et varmt alkalisk bad.
- Saltsyrebejdsning:Sektionerne nedsænkes i en inhiberet HCl-opløsning for at fjerne mølleskala og jernoxider, hvilket blotlægger et atomisk rent jernsubstrat.
- Skylning og flusning:En skylning med rent vand efterfølges af nedsænkning i en varm zinkammoniumchlorid-fluxopløsning. Dette forhindrer for--oxidation før det kommer ind i zinkbadet og forbedrer det smeltede metals befugtningsevne.
- Den smeltede zink nedsænkning:Stålsektionerne sænkes langsomt ned i en keramisk-foret galvaniseringskedel, der indeholder 99,995 % ren smeltet zink, holdt ved 445 grader til 460 grader. Nedsænkningshastigheden og opholdstiden er nøjagtigt kalibreret baseret på vægtykkelsen for at tillade fuld dannelse af de distinkte zink-jernlegeringslag (Gamma, Delta, Zeta) toppet af et ydre lag af rent zink (Eta).
- Kontrolleret slukning og passivering:Rørene trækkes tilbage og stabiliseres øjeblikkeligt via quenching med vand, efterfulgt af en chromatfri -kemisk passiveringsbehandling for at forhindre dannelsen af våd-opbevaringsplet (hvid rust) under søtransport.
Internationale fremstillingsstandarder og stålkvaliteter
Overholdelse af strenge internationale tekniske koder sikrer, at vores firkantede hulsektioner har forudsigelige mekaniske egenskaber, nøjagtige dimensionelle tolerancer og ensartede kemiske sammensætninger. Vi fremstiller og leverer produkter i henhold til følgende primære globale standarder:
ASTM-standarder (Nordamerika)
- ASTM A500 / A500M:Standardspecifikation for kold-formede svejsede og sømløse konstruktionsrør i kulstofstål i runde og former.
Almindelige karakterer:Grade A, Grade B (mest udbredt specificeret til strukturel indramning), Grade C (højere trækstyrke og flydespænding).
- ASTM A123 / A123M:Den styrende standard for selve varmgalvaniseringsprocessen-, der regulerer minimumstykkelser baseret på materialevægt.
EN-standarder (Europa og International)
- EN 10219-1 & 2:Kold-formede svejsede strukturelle hule sektioner af ikke-legeret og fin-kornstål.
Almindelige karakterer:S235JRH, S275J0H, S275J2H, S355J0H, S355J2H (premiumkvalitet, der giver høj flydespænding ved temperaturer under-nul).
- EN 10210-1 & 2:Varme-færdige strukturelle hule sektioner. Foretrukken til dynamiske-lastbærende strukturer på grund af minimerede restspændinger.
Almindelige karakterer:S355NH, S355NLH.
AS/NZS-standarder (Oceanien)
- AS/NZS 1163:Hule sektioner af strukturelt stål implementeret bredt i Australien og New Zealand.
Almindelige karakterer:C250L0, C350L0, C450L0 (ultra-strukturelle konfigurationer med-høj styrke).
Håndtering af industrismertepunkter: HDG-opløsningen
Globale indkøbsledere står over for kritiske strukturelle fejl og kommercielle tab på grund af substandard strukturelle stålrør. Nedenfor kan du se, hvordan vores HDG-produktlinje løser branchens mest presserende smertepunkter:
| Indkøb & Engineering Pain Point | Den præ-galvaniserede/malede fejltilstand | Den ægte HDG-løsning |
| Indvendig korrosion og for tidlig rustning | Fugt kondenserer inde i hule profiler. Præ-galvaniserede rør efterlader den indre svejsesøm blottet, hvilket fører til skjult oxidation og katastrofalt strukturelt sammenbrud indefra og ud. | Total Immersion Coating:Den smeltede zink flyder sømløst gennem det indre af røret, hvilket skaber en identisk beskyttende barriere på indvendige vægge og eliminerer lokaliserede galvaniske celler. |
| Mikro-revner og spændingsfrakturer | Restspændinger fra aggressiv kold-dannelse kombineret med svejsning af lav-kvalitet fører til mikro-spalter langs den langsgående svejsning under alvorlig cyklisk belastning. | Termisk stressaflastning:Det 450 graders smeltede zinkbad fungerer som en delvis spænding-, der lindrer varmebehandling, og stabiliserer den mikrokrystallinske struktur af det koldt-formede stål. |
| Høj vedligeholdelse og belægningsdelaminering | Organiske belægninger, primere og barrieremalinger nedbrydes under intensiv ultraviolet (UV) stråling, hvilket kræver overmaling hvert 3. til 5. år. | Metallurgisk grænsefladebinding:Zinken reagerer kemisk med stålunderlaget og danner et slidbestandigt-legeringslag, der ikke kan skrælle, flage eller delaminere under UV eller mekanisk påvirkning. |
| Kant- og hjørnemateriale Udtynding | Under spray--maling eller pulverlakering får overfladespændingen belægningen til at trække sig væk fra skarpe 90 graders hjørner, hvilket efterlader dem sårbare. | Hjørnetykkelsesforbedring:Den varme-kemiske reaktion afsætter naturligt et ens eller lidt tykkere zinklag på de ydre radier, hvilket forstærker de mest kritiske geometriske områder. |
Omfattende dimensionelle og tekniske specifikationer
| Tekniske parametre | Specifikationsområde og tolerancer | Engineering Compliance & Noter |
|
Ydre diameter (OD) |
20 mm×20 mm til 500 mm×500 mm |
±0,5 % af nominel dimension. |
|
Vægtykkelse (WT) |
1,3 mm til 40,0 mm | ±5,0 % til ±10,0 % maksimal varians afhængig af standardklasse. |
|
Længde Tolerancer |
Standardlager: 5,8 m, 6,0 m, 11,8 m, 12,0 m Brugerdefineret skæring: Inden for ±2,0 mm |
5,8 m og 11,8 m er meget optimeret til standard 20ft/40ft maritim containerforsendelse. |
|
Zinkbelægning Masse / Tykkelse |
Varmgalvaniseringsrør >35μm Forgalvaniseret rør 20-30 g/m2 |
Fuldt i overensstemmelse med ASTM A123 / EN ISO 1461 specifikationer for aggressive korrosionsmiljøer. |
|
Sidernes firkantede |
90 grader ± 0,5 grader | Sikrer præcis geometrisk justering under strukturel indramning og høj-belastningspasning-ups. |
|
Ligehed |
Mindre end eller lig med 0,15 % af den samlede rørlængde | Kritisk for at minimere strukturel excentrisk belastning i lodrette søjler og søjler. |
Målrettede applikationsscenarier
Den arkitektoniske symmetri og multidirektionelle strukturelle modstand af den firkantede hule sektion gør den meget alsidig på tværs af forskellige globale sektorer:
- Kommerciel infrastruktur og bygningsrammer:Primære søjler, spær, rumrammer og gardinvægsstøtter til lufthavne, stadiontage og kommercielle-højhuse.
- Vedvarende energisystemer:Kraftige-nyttige-skala jordbeslag, drejningsmomentrør og vindmølleplatforme, der er udsat for vedvarende vejrlig.
- Fremstilling af industrimaskiner:Stive chassis, overheadkranportaler, transportbåndsstøtterammer og landbrugsudstyrsplatforme, der kræver høj vridningsmodstand.
- Civilingeniør og marin infrastruktur:Offshore serviceplatforme, kystsikkerhedsrækværk, motorvejsskilte, brokonstruktionselementer og havneanlæg.
Komparativ teknisk analyse: Sourcing Selection Matrix
| Evalueringskriterier | Ægte post-fabrikation HDG SHS | Præ-galvaniseret stål SHS | Standard malet / grundmalet kulstofstål SHS |
| Gennemsnitlig zinklagstykkelse | 35-50μm | 15-20μm | 0μm (kun polymerlag) |
| Svejsesøm korrosiv beskyttelse | 100% fuldt beskyttet(Belagt post-svejsning) | Sårbar (zink brænder af ved svejselinje) | Der tages forbehold for fuldstændig malingsrevner |
| Indvendig overfladebeskyttelse | Komplet metallurgisk belægning | Minimal/lav-barrierebelægning | Ubeskyttet (Høj risiko for indre rust) |
| Vedligeholdelse-fri levetid (C3-miljø) | 50+ år | 10-15 år | 3-5 år (Kræver konstant ommaling) |
| Initial Sourcing Cost Factor | Medium-Høj | Medium | Lav |
| Samlede livscyklusomkostninger (LCC) | Laveste(Nul vedligeholdelse over livscyklus) | Medium-Høj | Højest (eksorbitante vedligeholdelseslønomkostninger) |
Ofte stillede spørgsmål (FAQ)
Sp.: Kan HDG firkantede hulsektioner svejses direkte på-stedet under installationen?
A: Ja, men specifikke tekniske procedurer skal implementeres. Svejsning gennem en zinkbelægning frigiver zinkoxiddampe, som kan forårsage sundhedsrisici på arbejdspladsen (metalrøgsfeber) og indføre porøsitet i svejsebassinet. Zinkbelægningen skal slibes mekanisk væk ca. 25-50 mm tilbage fra svejsezonen før udførelse af svejsningen. Når den strukturelle svejsning er certificeret, skal det udsatte område straks genoprettes ved hjælp af en høj-zink-støvprimer indeholdende mindst 92 % ren zink i den tørre film, i overensstemmelse med ASTM A780.
Q:Hvad er den tekniske forskel mellem præ-galvaniseret SHS og ægte varmgalvaniseret overfladefinish SHS-?
A:
Kerneforskellen ligger i rækkefølgen af produktionen. Præ-galvaniserede rør er lavet af stålplader, der allerede blev galvaniseret på stålværket. Når rulle-formes og høj-svejses ind i et rør, brændes zinken ved svejsesømmen væk og kræver sekundær sprayreparation, hvilket gør det sårbart. Ydermere er præ-galvaniserede belægninger tynde (15-20μm). Ægte HDG sektioner er dannet af rå sort stål og dyppet i smeltet zinkefteral fremstilling er færdig. Dette giver en meget tykkere (60-100μm), fuldstændig kontinuerlig belægning over svejsesømmen og indvendige rum, hvilket giver eksponentielt overlegen korrosionsbestandighed.
Spørgsmål: Hvordan forhindrer du strukturel forvrængning eller vridning af lange firkantede hule sektioner under høj-temperaturgalvaniseringsprocessen?
A: Strukturel forvrængning opstår på grund af ujævn aflastning af resterende spændinger, når stålet kommer ind i 450 graders zinkbad. Vi afbøder dette gennem to forskellige ingeniørpraksis. For det første kontrollerer vi strengt vores-rulledannelsesparametre og tilbyder valgfri onlinevarme-normalisering for at sænke indre spændinger før galvanisering. For det andet designer vi skræddersyede indvendige ventilations- og drænrammer. Dette gør det muligt for den smeltede zink at fylde og dræne hurtigt under dypning, hvilket forhindrer ujævne termiske gradienter på tværs af profilfladerne.
Q: Hvordan vælger jeg mellem ASTM A500 Grade B og EN 10219 S355J2H til et oversøisk strukturelt projekt?
A: Dit valg afhænger primært af dine tekniske designkoder (AISC vs. Eurocode) og belastningskriterier. ASTM A500 Grade B er standardmuligheden på tværs af nordamerikanske projekter, der giver en minimum flydespænding på 317MPa(46ksi). I modsætning hertil er EN 10219 S355J2H en førsteklasses strukturel kvalitet, der er bredt specificeret globalt, og tilbyder en højere minimum flydespænding på 355 MPa og garanteret Charpy-slagsejhed ved temperaturer under-nul (-20 grader). Hvis dit projekt involverer dynamiske belastninger eller frysende klimaer, giver S355J2H overlegne strukturelle sikkerhedsmargener og kan tillade reducerede vægtykkelser.


Populære tags: hdg overfladefinish firkantet hul sektion, Kina hdg overfladefinish firkantet hul sektion producenter, leverandører, fabrik


